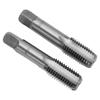
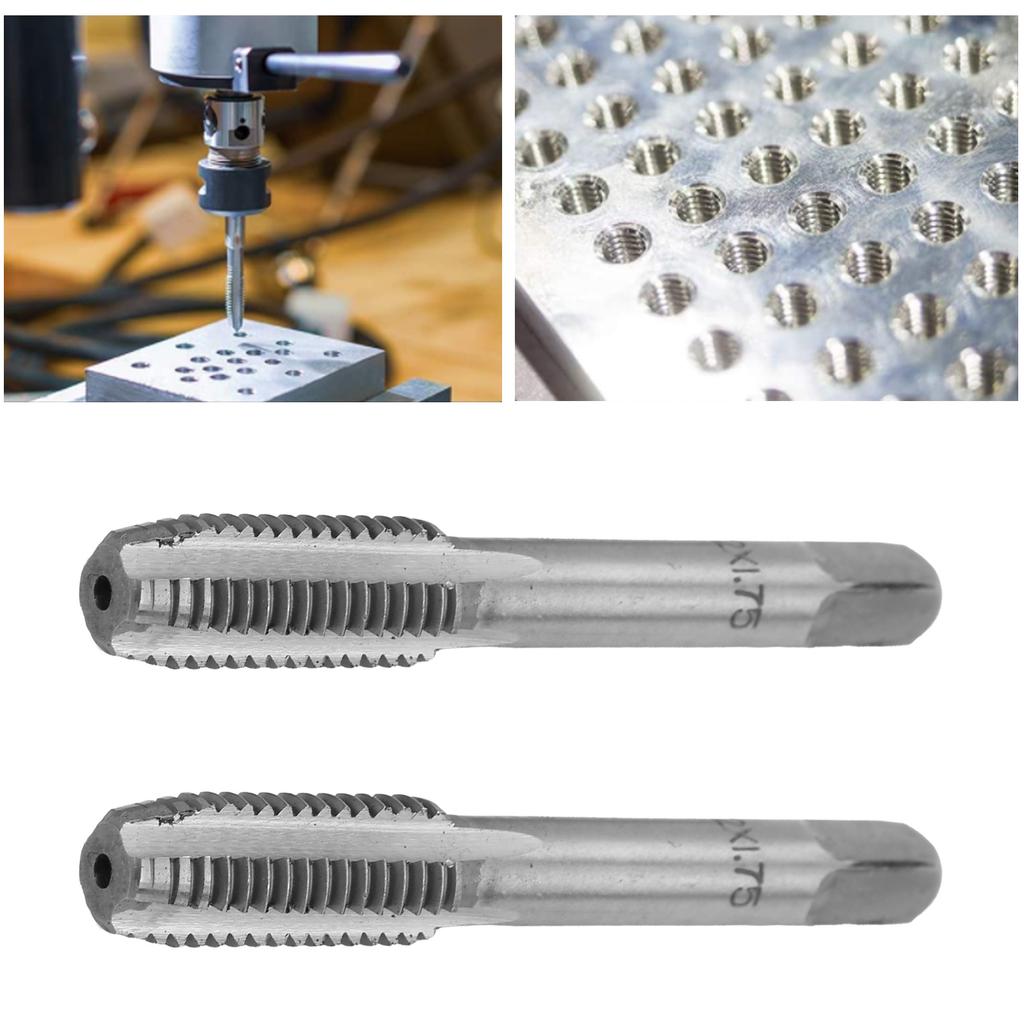
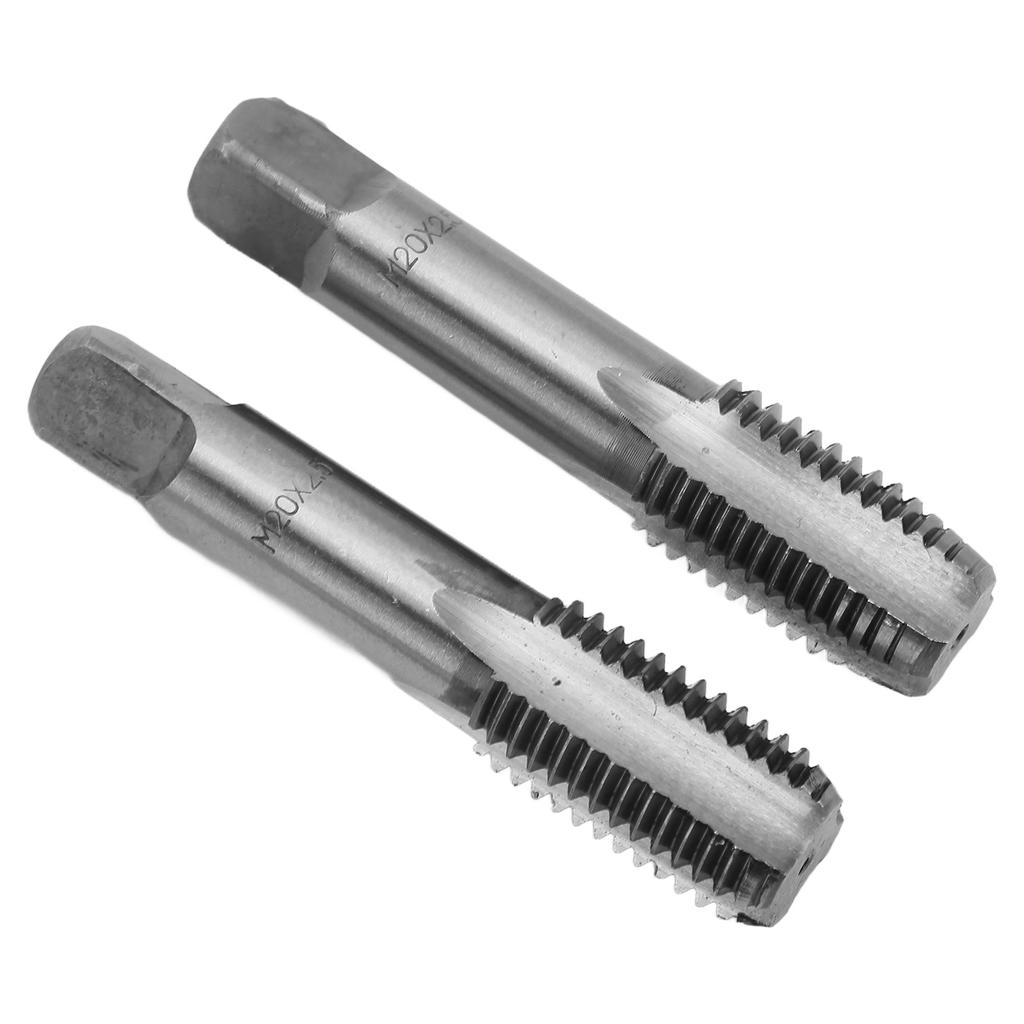
Material de alta qualidade: Os machos são feitos de material de aço rápido de alta qualidade, alta dureza, alta tenacidade, resistentes ao desgaste e robustos.
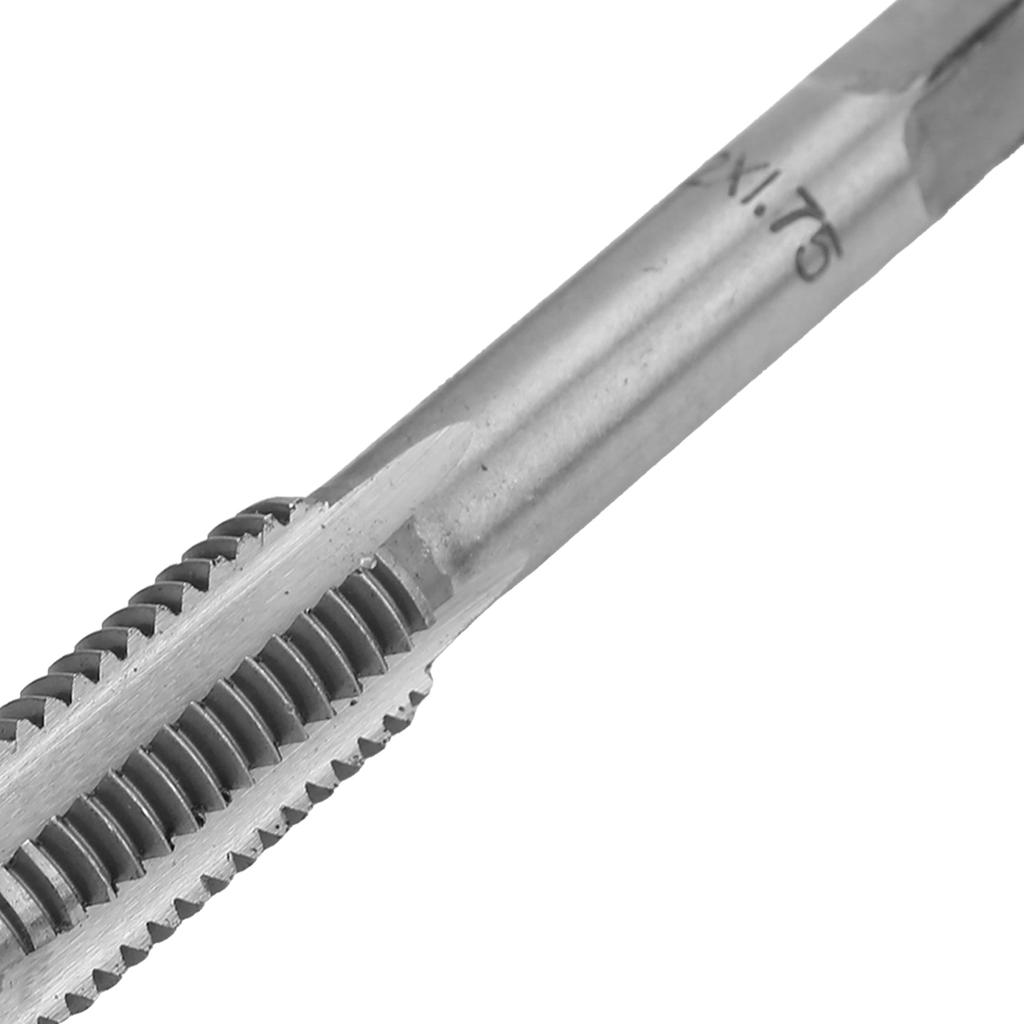
Excelente Design: Design de rosca padrão, limpo e arrumado, proporciona remoção de cavacos para rosqueamento eficiente, incisivo e .
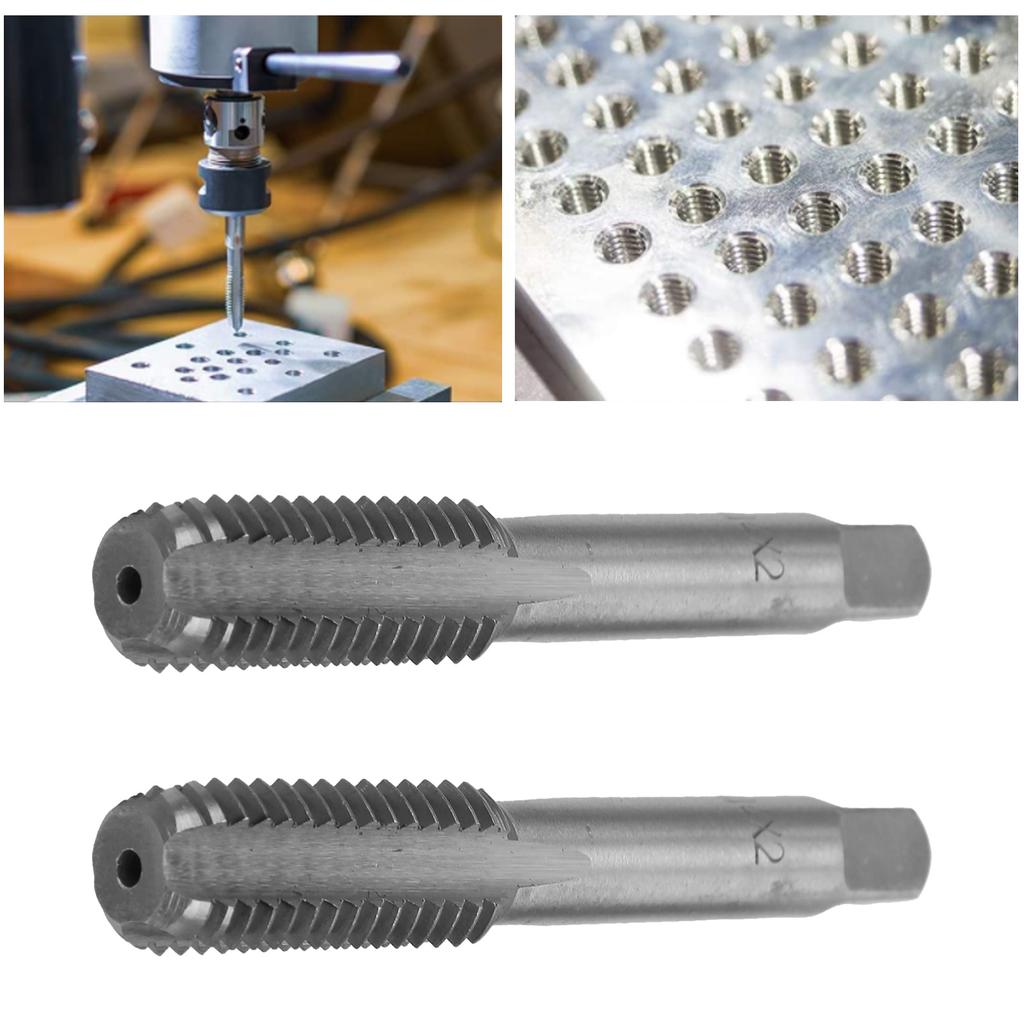
Aplicativo: Torneiras de flauta reta são usadas através de toques de furo, adição adequada de refrigerante (por exemplo, água) pode prolongar a vida útil ao bater.
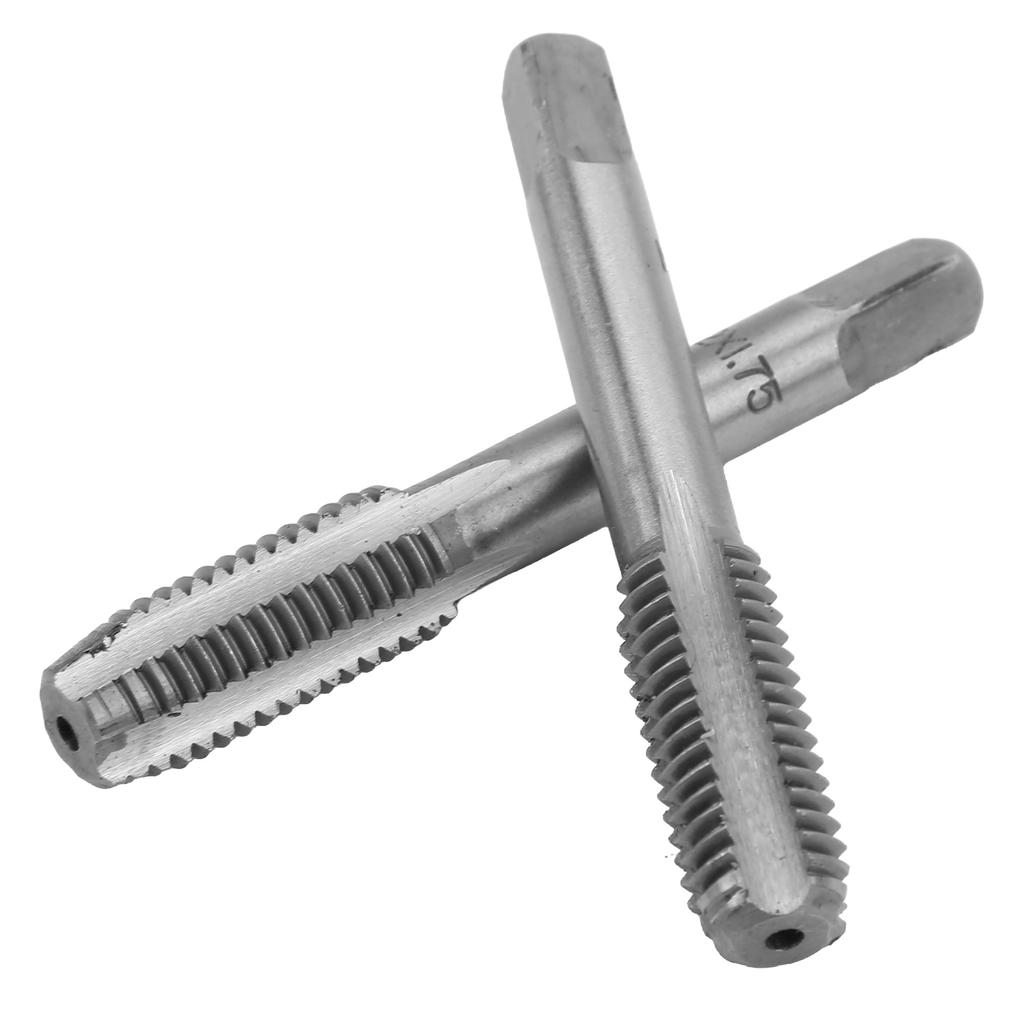
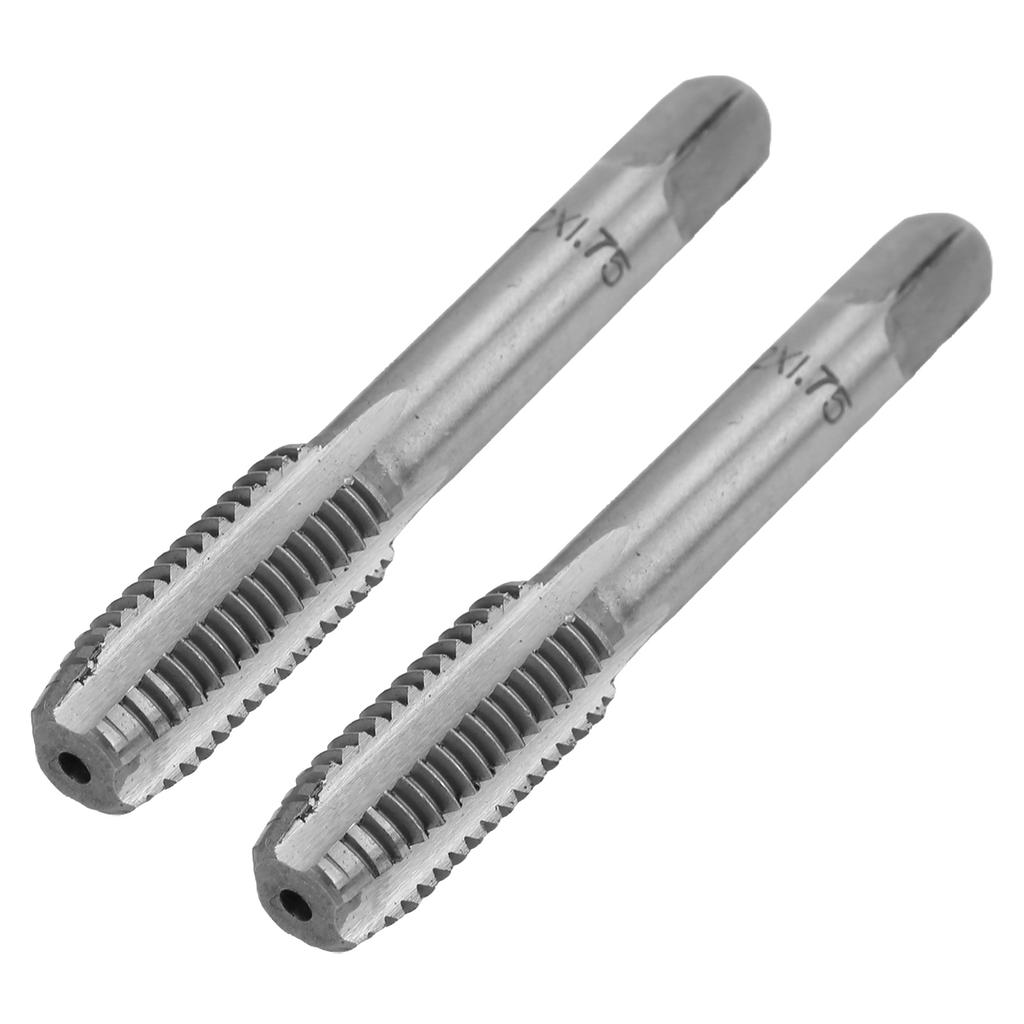
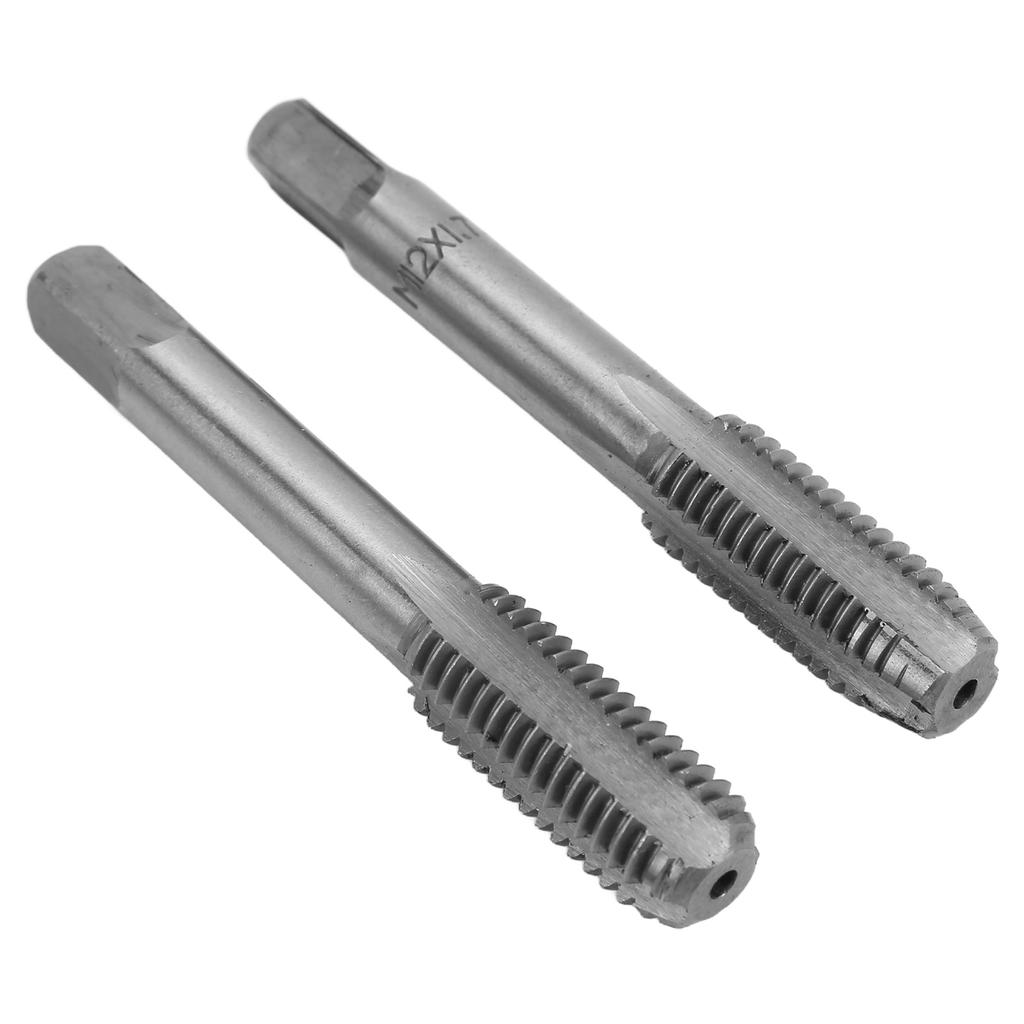
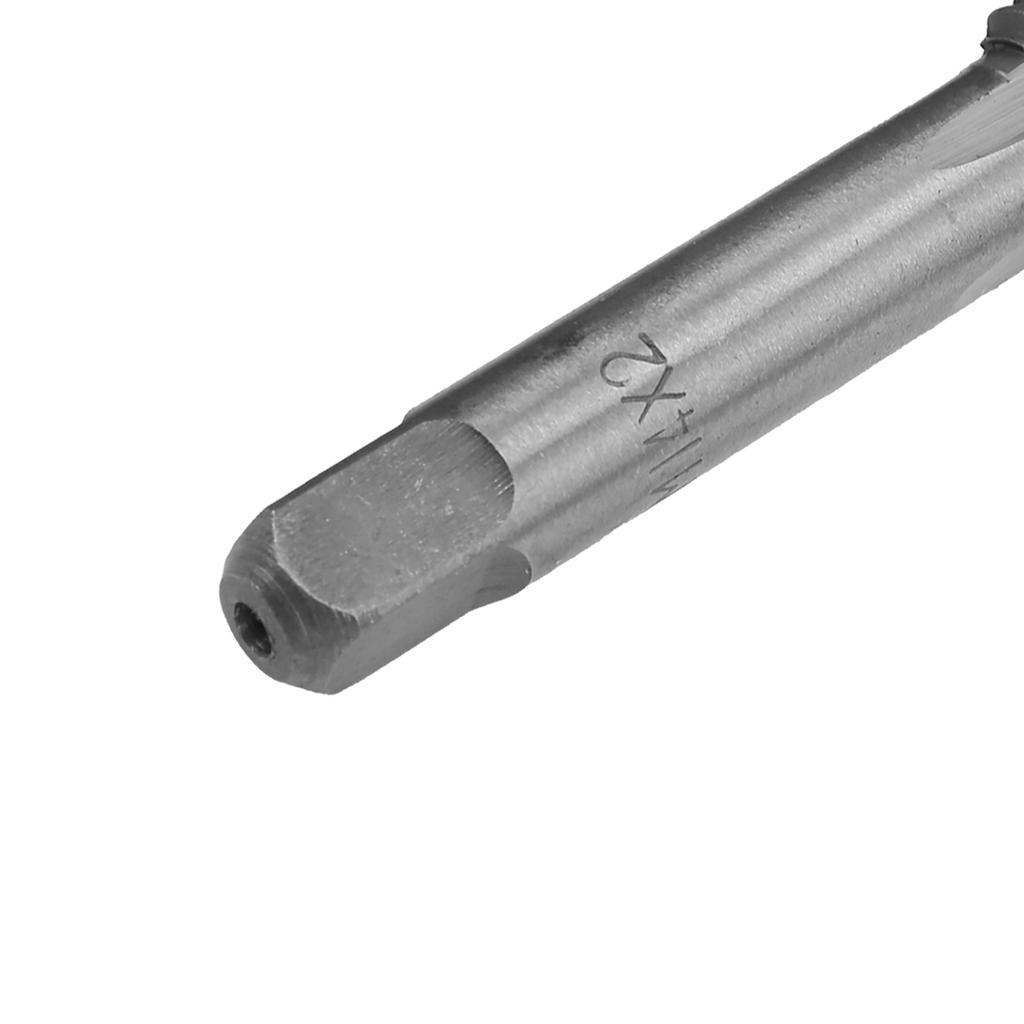
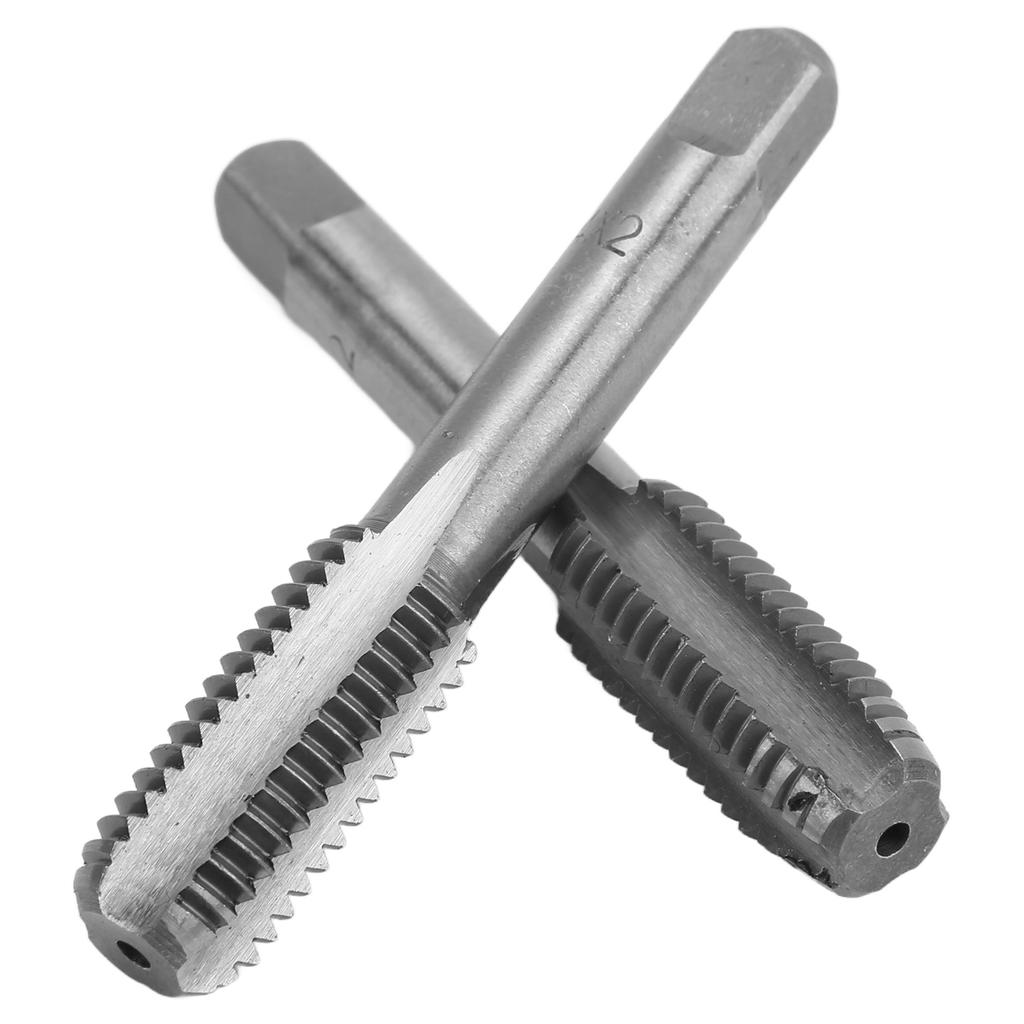
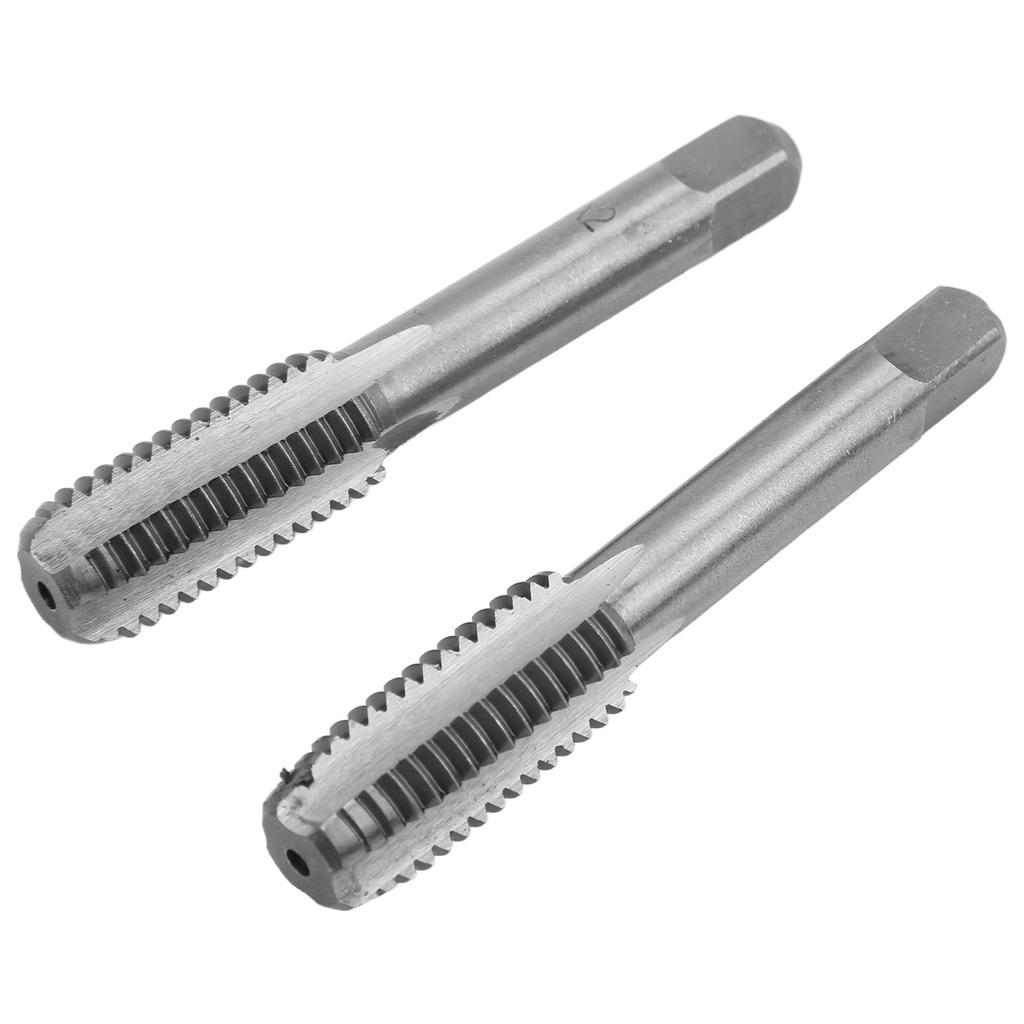
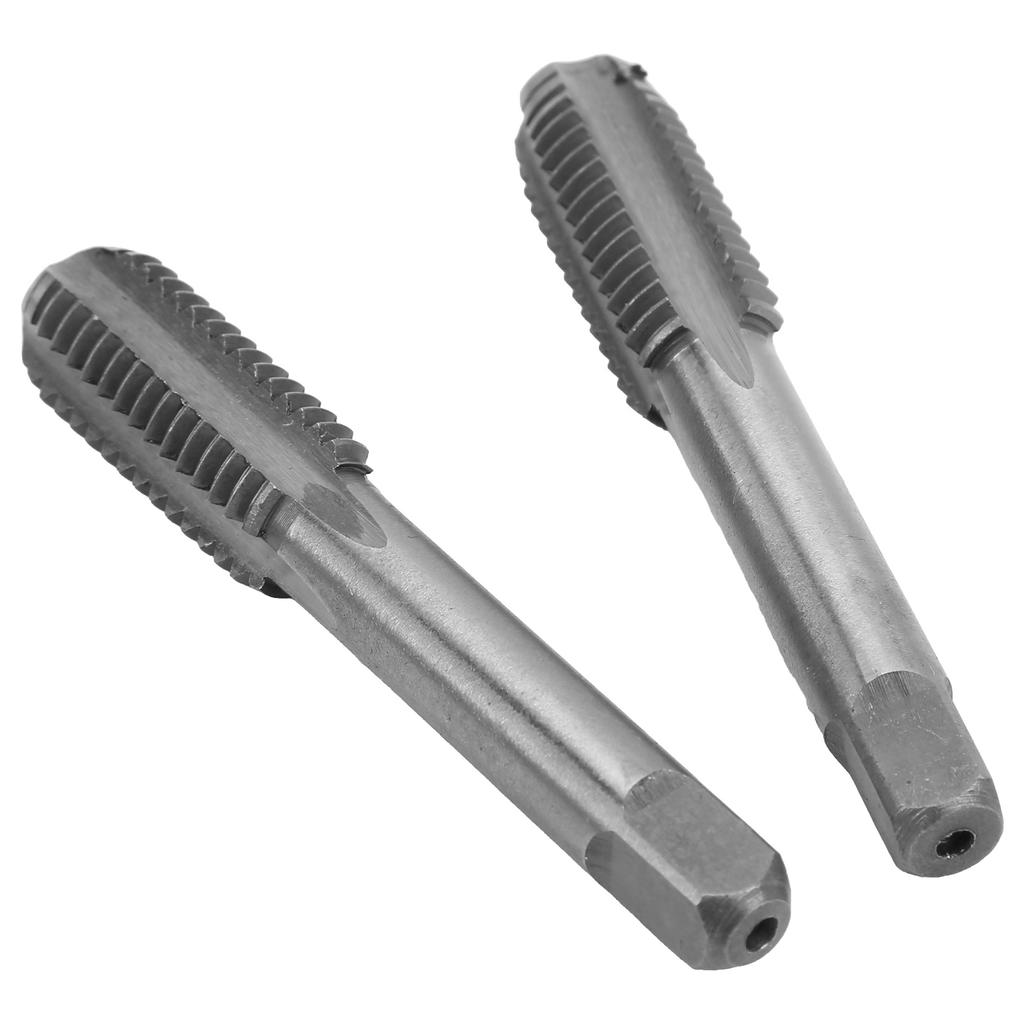
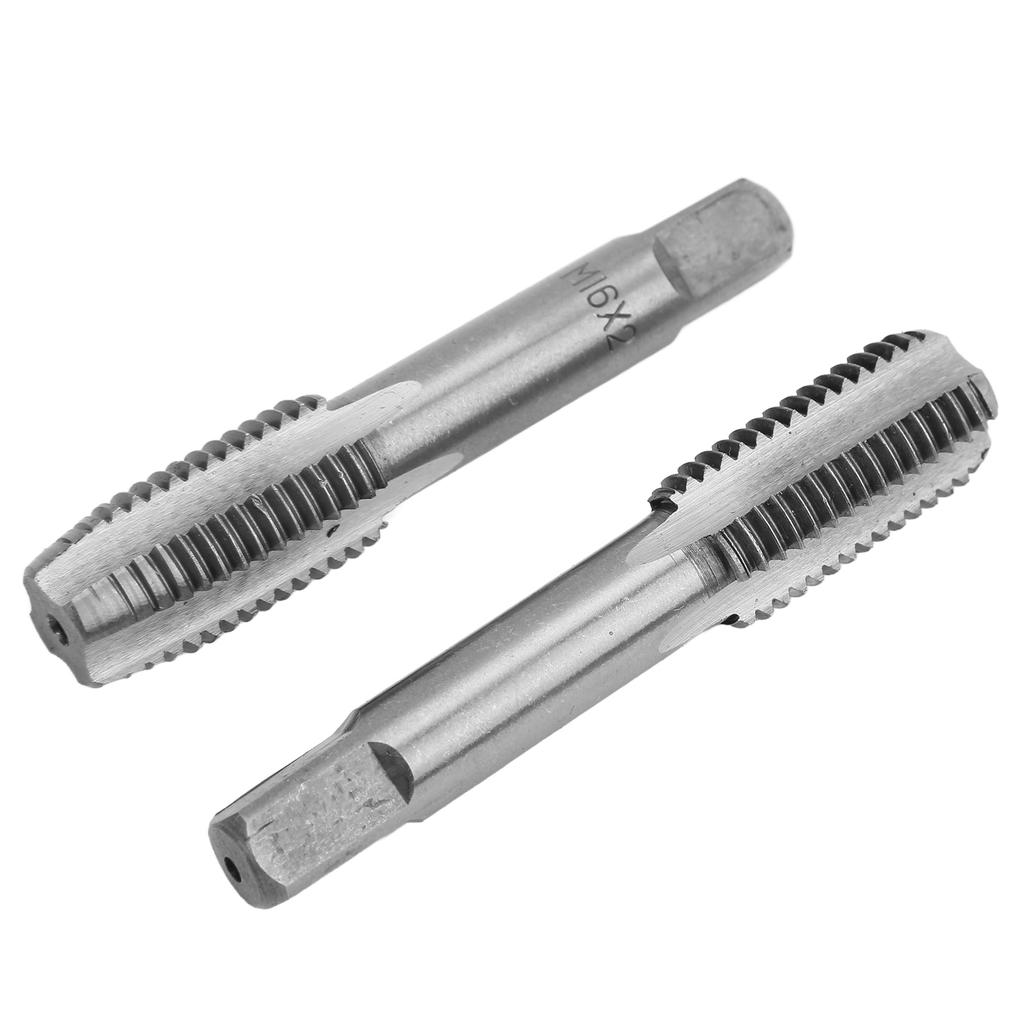
Tipo de item: Toque de flauta reta
Material: Aço de alta velocidade
Sistema:
Quantidade de fio: 4
Grau de Tolerância ao Fio: 0.014
Furo PassanteCelsiusFuro Cego: Através do Buraco
Toque : Reto
Fio : Fio padrão
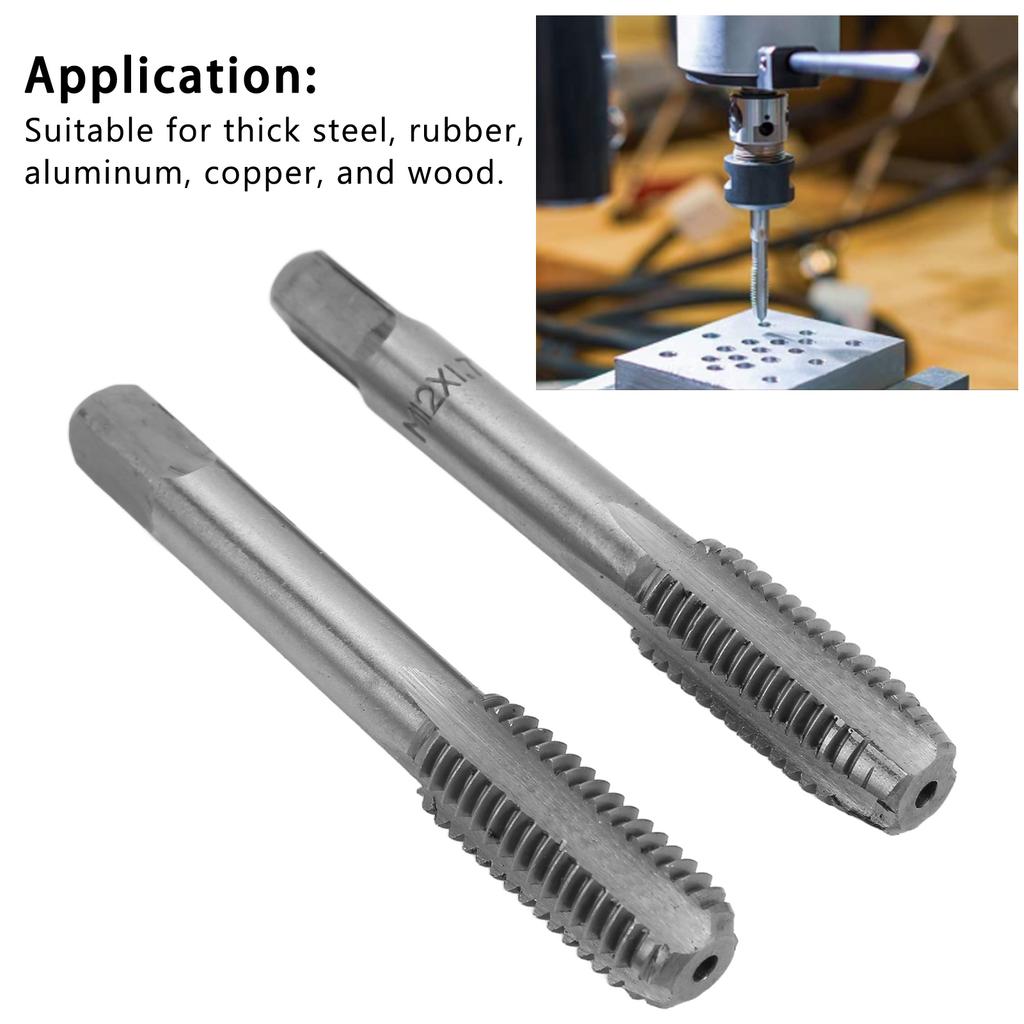
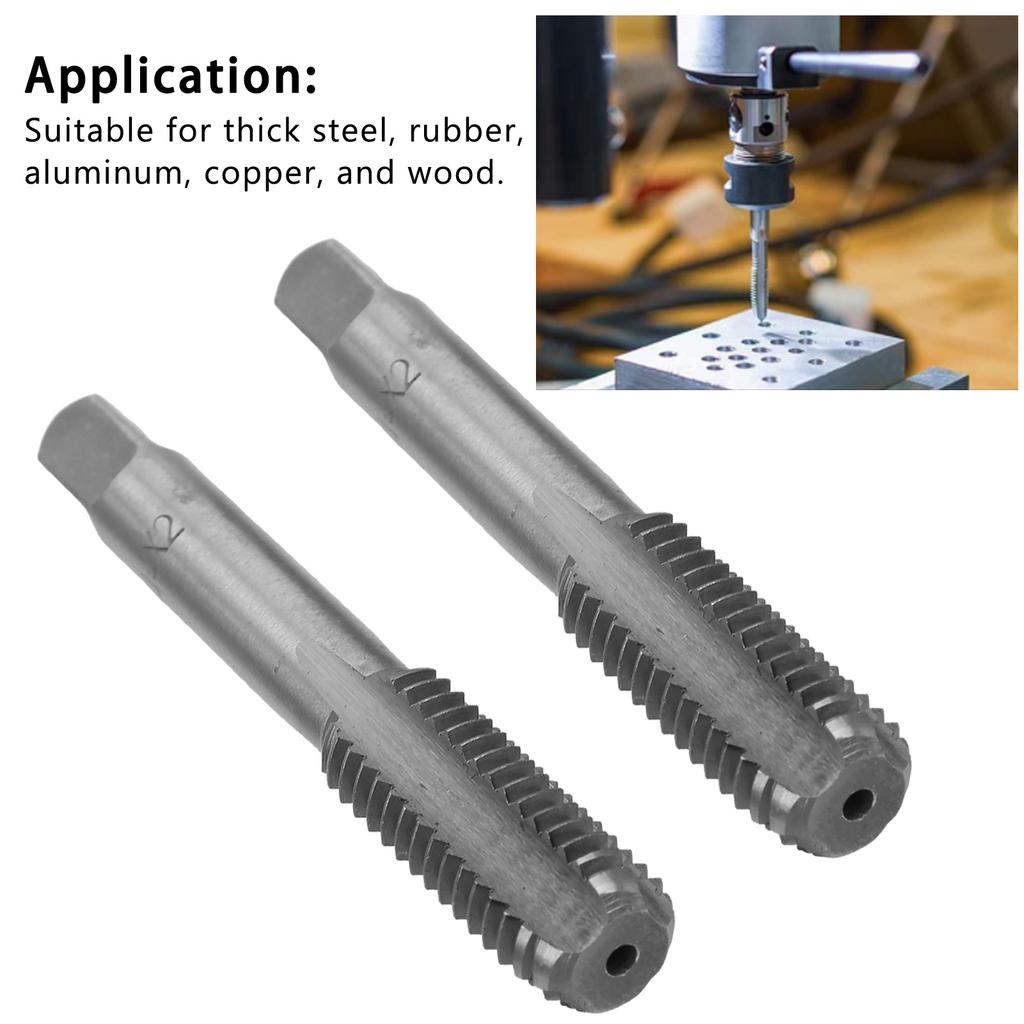
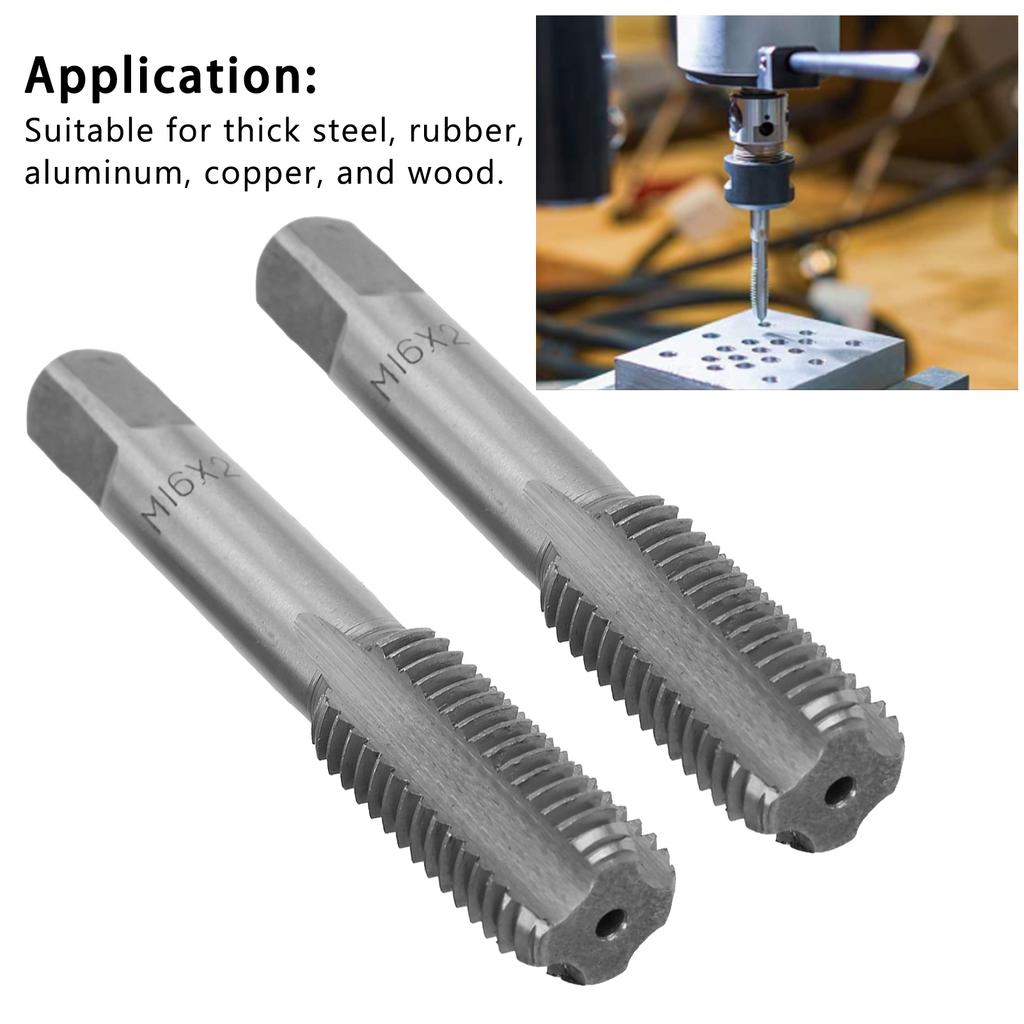
Aplicativo: Adequado para aço espesso, borracha, alumínio, cobre e madeira.
Uso: Um conjunto de produtos é composto por 2 peças, que também podem ser divididas em cone de cabeça e dois cones. Função da torneira: há uma seção cônica na frente da broca, que é sem rosca (muito superficial), de modo a facilitar o alinhamento entre o macho e o furo roscado e a perpendicularidade do macho e do furo para roscar. Função do segundo cone: além de maquinar o subsídio do cone de cabeça para cumprir o padrão, também desempenha o papel de polir o fio do parafuso (rebarbando). Para a rosca com furo cego, pode-se fazer a rosca até o fundo. Simplesmente, pode dizer-se que o cone da cabeça é maquinação áspera e o segundo cone é uma boa maquinação.
A peça de trabalho a ser maquinada deve ser corretamente presa. Geralmente, o lado da peça de trabalho que precisa de ser aproveitado deve ser colocado numa posição horizontal ou vertical. Desta forma, ao bater, é mais fácil avaliar e manter a direção da torneira perpendicular à base do fio da peça de trabalho. Ao tocar, coloque a torneira o mais longe possível, em seguida, pressione a direção dos eixos da torneira com uma mão e rode suavemente a dobradiça com a outra mão Parafuso. Quando a torneira gira 1 a 2 voltas, observe se a torneira está perpendicular à base da rosca da peça de trabalho pela frente ou pelo lado.. Se necessário, use um para corrigi-lo. Geralmente, a direção da torneira é basicamente determinada após bater 3 - 4 voltas de fios. Se a torneira não estiver correta, aparafuse a torneira, corrija-a com duas torneiras e, em seguida, toque na linha com uma torneira de cabeça. Quando todas as partes de corte da broca estão inseridas ao entrar na peça de trabalho, não é mais necessário aplicar força, e ela pode ser rosqueada naturalmente pela rosca.
Ao bater na linha, a torneira do parafuso não deve ser aparafusada demasiado cada vez que o parafuso da dobradiça estiver rodado. Geralmente, é apropriado roscar 1 Celsius 2-1 voltas de cada vez, e a macho de roscar abaixo de M5 não deve ser rosqueado mais do que 1 Celsius 2 voltas de uma vez.; Ao roscar com rosca fina ou rosca com requisitos de alta precisão, a taxa de avanço a cada vez deve ser apropriadamente reduzida; a velocidade de rosquear ferro fundido pode ser apropriadamente à de rosquear aço. Após cada rosqueamento, está prestes a girar para trás 1 grau Celsius 2 do curso; Ao roscar roscas mais profundas, o curso de rotação é maior e precisa ser rosqueado para frente e para trás várias vezes, o que pode quebrar as cavalas, facilitar a remoção das cavalas, reduzir o acúmulo de cavalas na ferramenta de corte, para assim manter um corte incisivo ; ao mesmo tempo, o fluido de corte pode entrar na parte de corte e desempenhar um papel de resfriamento mas lubrificação.
Ao girar a barra da dobradiça, a força das duas mãos do operador deve ser equilibrada, e força excessiva e oscilação para a esquerda e para a direita devem ser evitadas, caso contrário, é fácil rasgar a rosca e causar a expansão e o afunilamento do furo roscado.










 Reembolso por não entrega